-
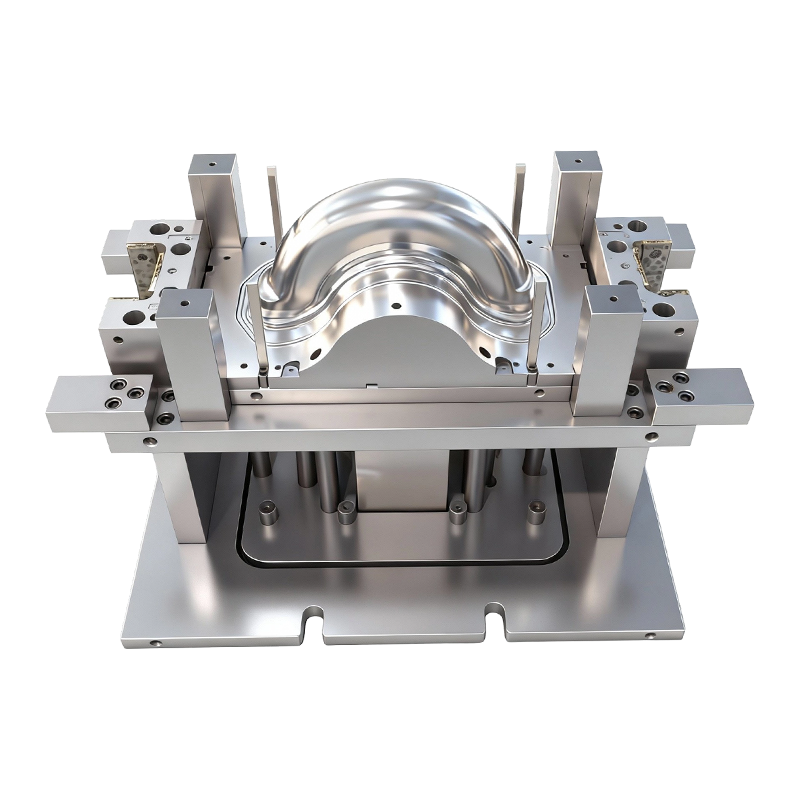
이륜차 전륜 및 후륜용 딥드로잉 금형
이륜 전기 자동차의 앞바퀴와 뒷바퀴를 위한 딥 드로잉 금형은 이륜 전기 자동차의 금속...
-
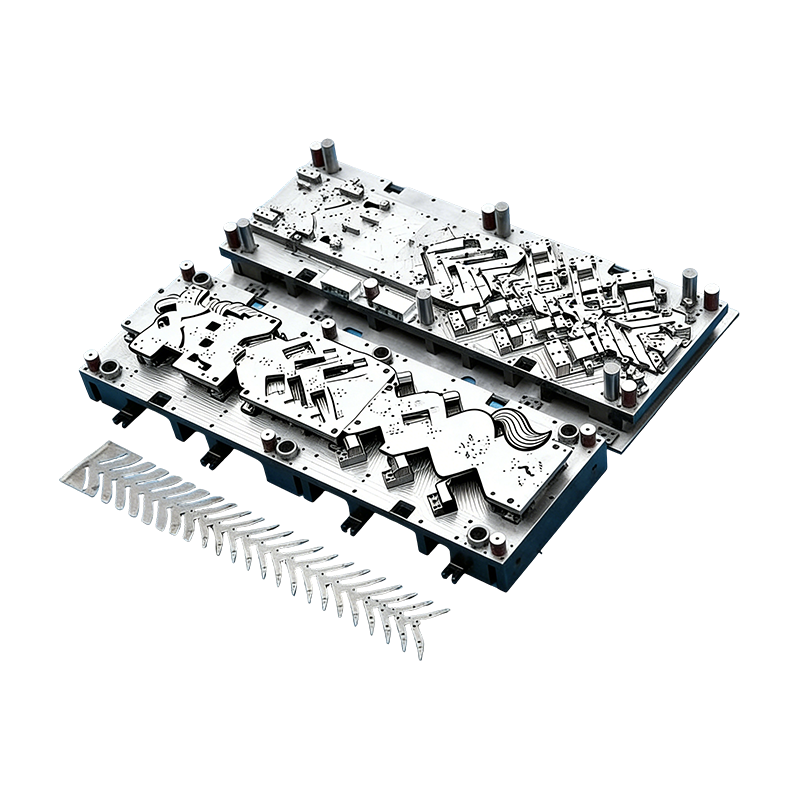
자동차 부품용 프로그레시브 금형
이 자동차 모터 하우징용 연속 금형은 자동차 모터 하우징 및 소형 자동차 부품의 대량...
-
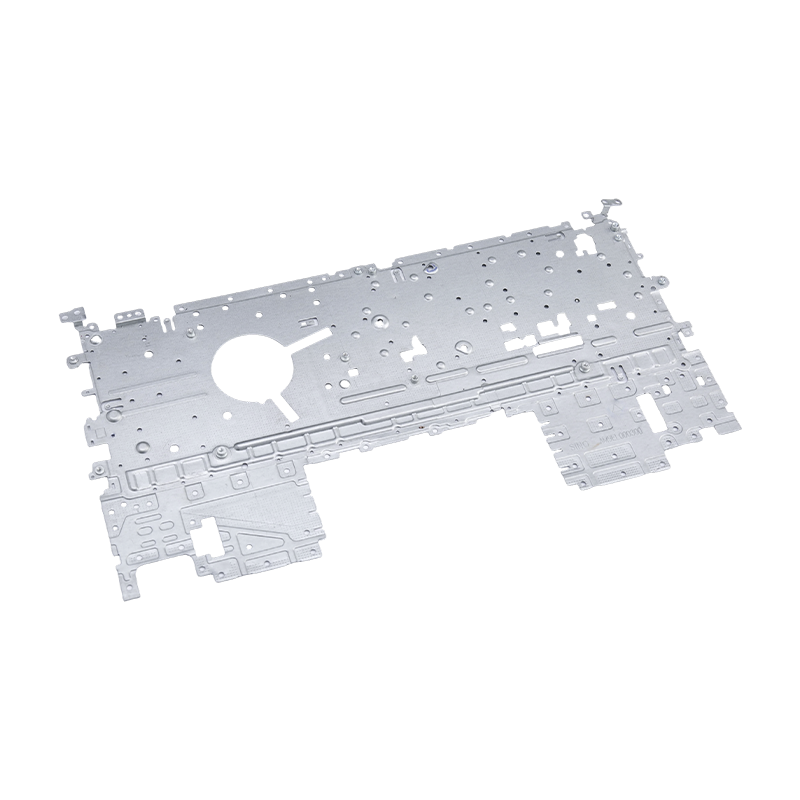
노트북 스탬핑 부품
당사의 노트북 스탬핑 부품은 노트북 섀시, 브래킷 및 내부 구조 어셈블리에 맞춰 정밀...
-
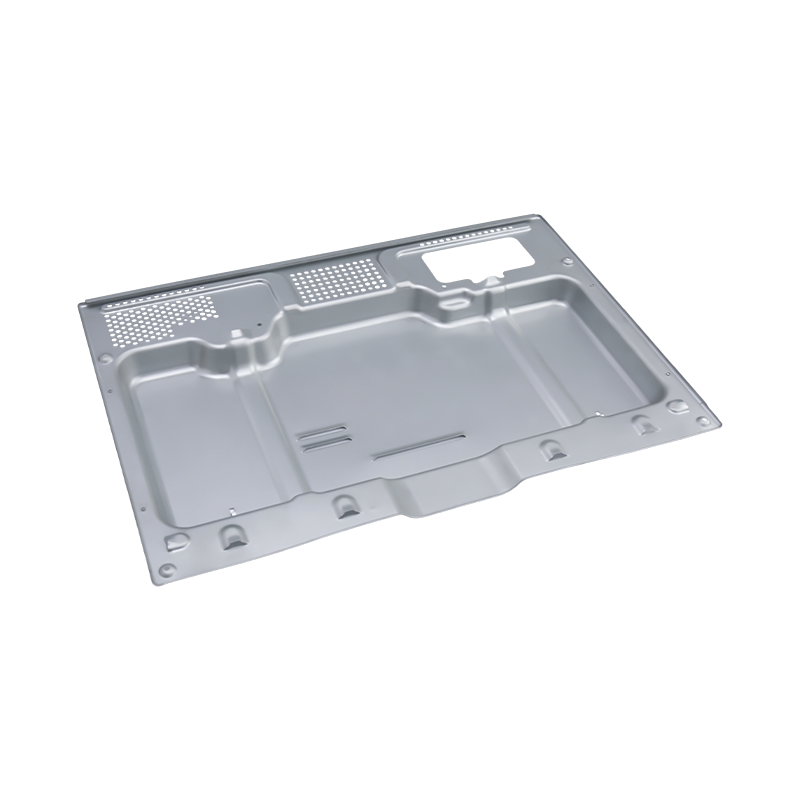
고급 오븐 스탬핑 부품
당사의 고급 오븐 스탬핑 부품은 프리미엄 가정용 및 상업용 오븐에 맞게 정밀 제작된 ...
-
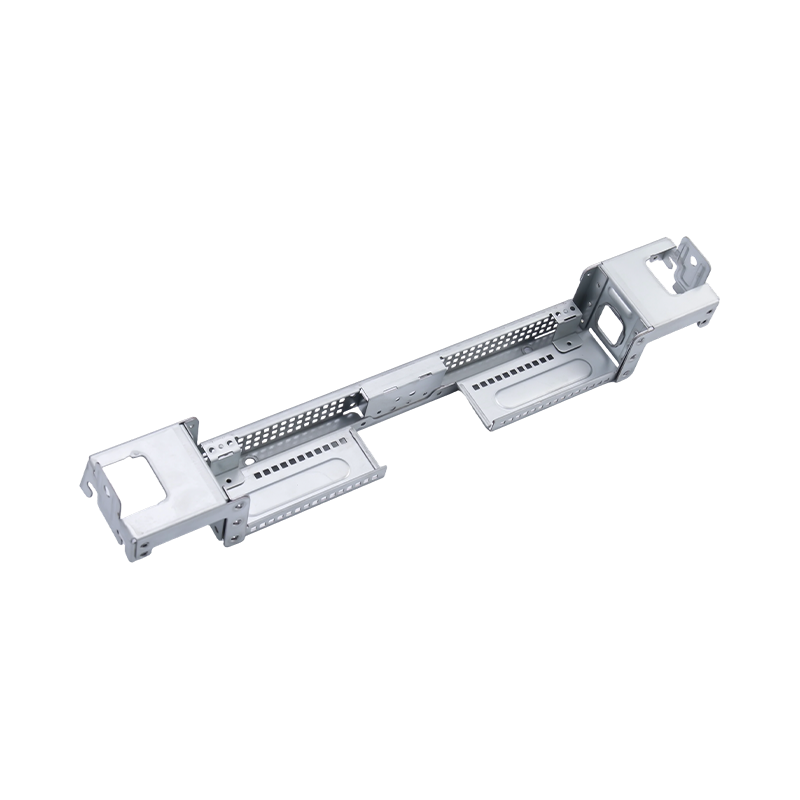
고급 대형 컴퓨터 스탬핑 부품
당사의 고급형 대형 컴퓨터 스탬핑 부품은 서버 섀시, 메인프레임 프레임 및 산업용 컴...
-
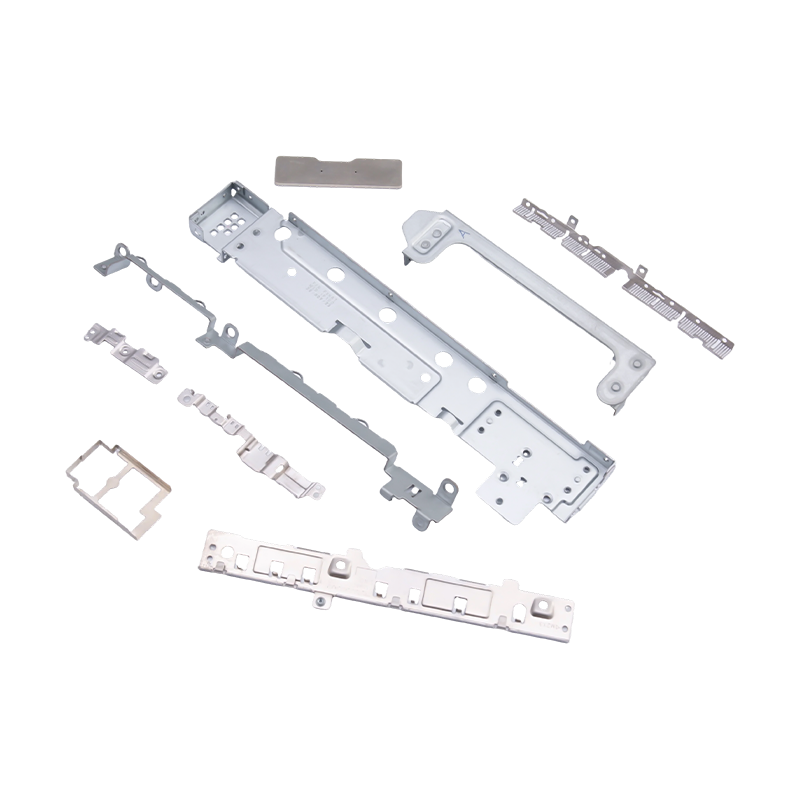
노트북 및 휴대폰용 소형 스탬프 부품
현대 휴대용 전자 제품의 필수 내부 구성 요소인 노트북 및 휴대폰용 소형 스탬프 부품...

금속 스탬핑 설명: 공정, 재료 및 비용에 대한 전체 가이드
2026-09-07
한 구매 엔지니어가 60,000개의 스테인리스 스틸 브래킷을 소싱해 달라는 요청을 받았습니다. 세 건의 견적이 도착했고, 개당 가장 낮은 가격은 다른 가격보다 거의 40% 낮습니다. 그러나 툴링 비용은 USD 15,000입니다. 간격은 실수가 아닙니다. 낮은 견적은 금속 스탬핑에서 비롯됩니다. 그 가격이 실제인지 여부는 다이, 프레스 용량, 재료 및 그 뒤에 있는 생산량에 따라 다릅니다.
금속 스탬핑은 정밀 판금 부품을 대량 생산하는 가장 비용 효율적인 방법입니다. 프레스는 판금 스트립을 펀치와 다이 사이에 밀어넣고 스트로크당 1초도 안 되는 시간 안에 완성된 부품을 생산합니다. 스탬핑은 단일 작업이 아니라 배터리 커버부터 노트북 프레임까지 부품을 덮는 블랭킹, 벤딩, 딥 드로잉 등의 일련의 공정입니다.
금속 스탬핑이란 무엇입니까?
금속 스탬핑은 프레스와 다이 세트를 사용하여 평평한 판금을 부품으로 성형하는 냉간 성형 공정입니다. 코일이나 스트립으로 공급되는 시트는 펀치와 다이 사이에 공급됩니다. 펀치는 압력을 받아 아래로 이동하고 금속은 다이 캐비티를 채우기 위해 절단, 굽힘 또는 인발됩니다. 각 프레스 스트로크는 하나의 부품을 생성합니다. 프로그레시브 다이에서는 매 스트로크마다 하나의 완성된 부품이 나옵니다.
결론은 간단합니다. 스탬핑이 볼륨에서 승리한다는 것입니다. 다이가 제작된 후에는 공정이 고속으로 실행되고 칩이 생성되지 않으며 원판과 윤활유만 소비되기 때문에 부품당 비용이 크게 감소합니다. 수만 개가 넘는 수량의 스탬프 부품은 일반적으로 빌렛으로 가공된 동일한 부품보다 비용이 50~80% 저렴합니다.
일반적인 스탬핑 작업
- 블랭킹 - 시트에서 평평한 윤곽선을 자릅니다.
- 피어싱 - 부품에 구멍이나 슬롯을 펀칭합니다.
- 굽힘 - 직선 축을 따라 시트를 접습니다.
- 딥 드로잉 - 시트를 컵이나 인클로저 모양으로 잡아당깁니다.
- 코이닝 및 엠보싱 - 높은 국부적 힘으로 미세한 표면 세부 사항을 압착합니다.
고속
분당 수백 스트로크.
분당 수백 스트로크.
도구 중심 비용
높은 선불, 낮은 조각당.
높은 선불, 낮은 조각당.
재료 범위
강철, 스테인레스, 알루미늄, 구리.
강철, 스테인레스, 알루미늄, 구리.
반복 가능한 공차
설정 후 ±0.05mm 이내에서 안정됩니다.
설정 후 ±0.05mm 이내에서 안정됩니다.
스탬핑 프로세스의 작동 방식
5단계에 따라 스탬프 부품 프로젝트의 결과가 결정됩니다.
- 부품 설계 및 제조 가능성 검토 - 툴링을 시작하기 전에 공차, 재료 두께, 구멍 크기, 굽힘 반경 및 모서리 요구 사항을 스탬핑 규칙과 비교하여 확인합니다.
- 다이 설계 및 제조 - 다이는 경화된 공구강으로 가공되고 가이드와 스프링으로 조립되며 부품이 도면에 맞을 때까지 테스트되는 가장 큰 비용 항목입니다.
- 재료 선택 및 준비 - 코일 또는 스트립은 등급, 두께, 너비 및 표면 마감에 따라 지정됩니다. 재료 인증서는 화학을 확인합니다.
- 프레스 설정 - 다이는 톤수, 스트로크 및 셧 높이에 따라 선택된 프레스에 장착됩니다. 80~400톤 프레스는 대부분의 중간 크기 부품을 처리합니다.
- 스탬핑 및 2차 작업 - 생산이 고속으로 진행된 다음 디버링, 태핑, 세척, 표면 처리 또는 조립이 이어집니다.
다이 개념은 언론만큼 중요합니다. 프로그레시브 다이는 여러 스테이션을 통해 스트립을 운반합니다. 트랜스퍼 다이는 스테이션 간에 개별 블랭크를 이동합니다. 선택에 따라 툴링 비용과 주기 시간이 달라집니다. 실질적인 차이점은 프로그레시브 금속 스탬핑과 트랜스퍼 금속 스탬핑의 비교에서 다룹니다.
장기간의 자동차 부품의 경우, 스테이션 간 작업자 개입 없이 한 번에 코일을 완성된 부품으로 변환하는 프로그레시브 금형이 표준 선택입니다.
 자동차 모터 하우징용 연속 프로그레시브 금형 이 금형은 내마모성을 위한 합금강 부품과 유지 관리가 용이한 모듈형 설계를 사용하여 대량 생산을 위해 제작되었으며, 원패스 효율성이 필수적인 장기 자동차 스탬핑에 적합한 강력한 후보입니다. 제품보기 →
금속 스탬핑과 대체 제조 공정
설계 팀이 판금 부품에 대한 프로세스를 선택할 때 최종 후보 목록에는 일반적으로 스탬핑, CNC 가공, 레이저 절단이 있으며 경우에 따라 다이 캐스팅이 포함됩니다. 수량과 공차가 답을 결정합니다.
프로세스
툴링 비용
단가
일반적인 공차
툴링 리드타임
최고의 볼륨
금속 스탬핑
높음
볼륨이 낮음
±0.05~±0.10mm
4~8주
10,000
CNC 가공
없음 또는 낮음
높음
±0.02~±0.05mm
일
1~1,000
레이저 절단
없음
중간
±0.10~±0.20mm
일
1~5,000
다이캐스팅
매우 높음
낮음
±0.05~±0.10mm
6~12주
10,000
단순한 판금 부품의 표시 범위. 실제 값은 형상, 재료 및 공급업체 장비에 따라 달라집니다.
절충안은 분명합니다. CNC 가공은 툴링 투자 없이 엄격한 공차를 제공하지만 단가는 여전히 높습니다. 레이저 절단은 소량의 복잡한 2D 프로파일에 유연하지만 자체적으로 구부러지거나 깊은 모양을 생성하지는 않습니다. 스탬핑에는 가장 큰 선행 투자가 필요하지만 일단 다이가 검증되면 단위 비용이 가장 낮습니다. 수천 개의 부품 미만에서는 다이 상각이 처벌적입니다. 만개 이상의 부품에서는 스탬핑을 이기는 것이 어렵습니다.
다양한 생산량에서의 비용 행동
스탬핑에서 가장 큰 숨겨진 비용은 프레스 시간이 아니라 다이 상각 비용과 폐기 비용입니다. 툴링 비용을 지불하면 조각당 비용 곡선이 빠르게 감소합니다.
100 1,000개
32 10,000개
18 50,000개
12 100,000개
부품 10,000개에서는 부품당 비용이 부품 1,000개 수준의 약 1/3로 떨어집니다. 부품 수가 100,000개이면 약 12개에 이릅니다. 툴링 및 설정이 더 많은 장치로 확산되면서 감소가 발생합니다. 바닥은 원자재에 프레스 시간을 더한 값입니다.
견적을 비교할 때 총 소유 비용(공구, 단가, 수량, 품질 위험)을 계산하십시오. 툴링 비용은 피하지만 단가가 높은 견적은 규모 면에서 더 비싼 경로입니다. 높아 보이지만 경화된 다이강과 예비 부품 패키지가 포함된 툴링 가격이 일찍 마모되는 값싼 다이를 능가하는 경우가 많습니다.
재료 및 다이 설계 고려 사항
일반적인 스탬프 재료
- 저탄소강(DC01 또는 SPCC) — 성형 가능하고 비용이 저렴하며 브래킷, 섀시 및 강화 부품에 사용됩니다.
- 스테인레스 스틸(SUS301 또는 SUS304) — 내부식성, 스프링백이 높고 다이에 대한 요구 사항이 더 높습니다.
- 알루미늄 합금(5052 또는 6061) - 경량이며 EV 배터리 인클로저 및 방열판에 일반적으로 사용됩니다. 균열을 방지하려면 더 큰 굽힘 반경이 필요합니다.
- 구리 합금 - 우수한 전도성을 가지며 부스바, 커넥터 및 터미널에 사용됩니다.
다이 설계는 재료의 동작 방식을 제어합니다. 펀치-다이 클리어런스는 최첨단 품질을 결정합니다. 너무 적으면 2차 전단 및 버가 생성됩니다. 너무 많으면 버가 증가하고 가장자리 직진도가 감소합니다. 1.5mm 강판의 경우 두께의 5~8% 간격이 일반적인 시작점입니다.
경도가 중요합니다. 고급 고장력강은 차량 중량을 줄이지만 금형 마모를 가속화하므로 더 단단한 공구강과 더 자주 연마해야 합니다. 도면에 ±0.05mm 미만의 공차가 필요한 경우 다이에는 단단한 가이드가 필요하고 프레스는 반복성을 유지해야 합니다. 예를 들어 전자 스탬핑 다이는 커넥터와 차폐 부품이 재작업 없이 조립된 보드에 맞아야 하기 때문에 가전 다이보다 더 엄격한 공차를 유지합니다.
산업 응용 및 시장 분포
스탬핑된 부품은 거의 모든 제조 부문에 나타나지만 균형이 고르지 않습니다. 대략적인 수요 분할은 다음과 같습니다.
자동차 및 EV - 45%
전자제품 - 25%
가전제품 - 15%
산업용 장비 - 15%
전기차를 포함한 자동차가 가장 큰 시장이다. 차체 패널, 섀시 브래킷, 시트 프레임, 모터 하우징 및 배터리 커버에는 스탬프가 찍혀 있습니다. 특히 전기 자동차는 구리 버스바와 같은 정밀 배터리 관련 스탬핑에 대한 수요를 촉진합니다.
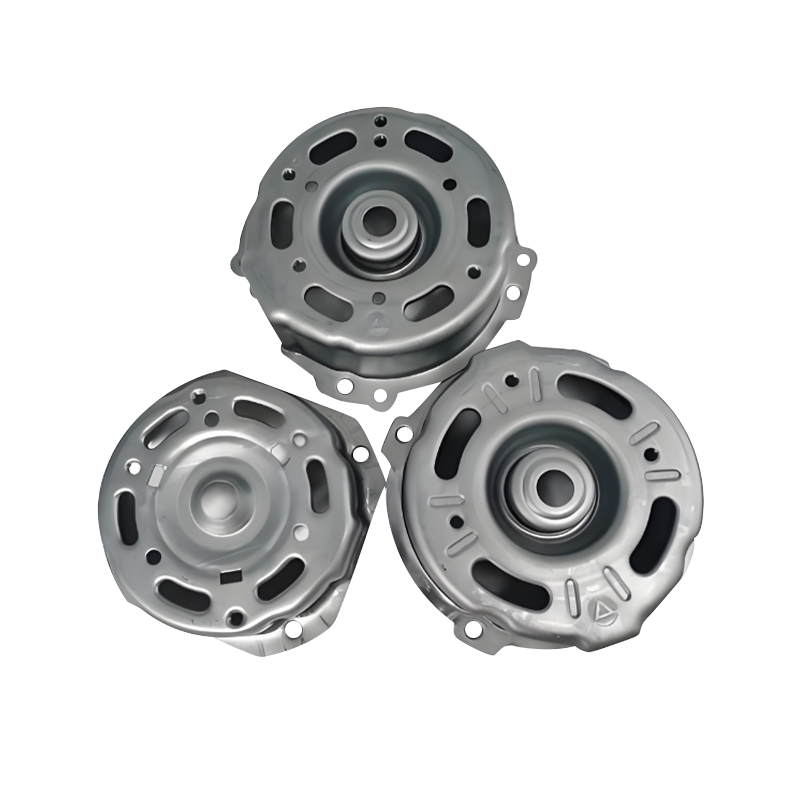 자동차 애플리케이션용 정밀 스탬핑 모터 하우징 이러한 스탬핑은 엄격한 공차와 방열 기능을 갖춘 고강도 강철 또는 알루미늄을 사용하여 전기 및 일반 차량의 내구성 있는 모터 하우징에 대한 수요 증가를 직접적으로 지원합니다. 제품보기 →
전자공학은 두 번째로 큰 분야입니다. 노트북 프레임, 대형 컴퓨터 베이스, 수많은 소형 휴대폰 부품에 스탬핑이 이루어지는 이유는 얇은 소재, 미세한 구멍, 저렴한 가격을 대량으로 결합하기 때문입니다. 가전제품에는 오븐 껍질과 대형 페인트 패널이 뒤따릅니다. 산업 장비에는 서보 드라이브 하우징과 압축기 구성 요소가 추가됩니다.
 노트북 섀시 및 내부 스탬핑 부품 냉간 압연 강철, 알루미늄 또는 마그네슘 합금으로 제작된 이러한 구성 요소는 부드러운 모서리, 정밀한 구멍 및 내부식성을 제공하므로 화장품 등급의 노트북 프레임 및 구조 조립에 적합합니다. 제품보기 →
부품군은 각 부문에 매핑됩니다. 전동 파워트레인의 경우 모터 하우징 스탬핑은 딥 드로잉과 긴밀한 동심도를 결합합니다. 배터리 커버 스탬핑에는 평탄도와 정밀한 구멍 패턴이 필요합니다. 노트북 스탬핑에는 긁힘이나 오렌지 껍질이 없는 화장품 등급의 표면이 필요합니다.
공급업체 선택 및 총 비용 관리
스탬핑 파트너를 선택하는 것은 단일 도면 치수보다 중요합니다. 가격만 비교하는 대신 간단한 평가 순서를 사용하세요.
1. 부품 봉투 정의
재료 등급, 두께, 공차, 표면 마감 및 연간 수량.
재료 등급, 두께, 공차, 표면 마감 및 연간 수량.
2. DFM 검토 실행
굽힘 반경, 구멍에서 가장자리까지의 거리, 그리기 깊이를 확인하세요.
굽힘 반경, 구멍에서 가장자리까지의 거리, 그리기 깊이를 확인하세요.
3. 총 비용 비교
툴링에 단가 x 수량, 납품 및 품질 위험을 더한 것입니다.
툴링에 단가 x 수량, 납품 및 품질 위험을 더한 것입니다.
4. 용량 확인
프레스 톤수 범위, 검사 장비 및 유사한 부품 경험.
프레스 톤수 범위, 검사 장비 및 유사한 부품 경험.
5. 도구 소유권에 동의합니다.
주사위를 누가 보관하는지, 재시도 가격은 어떻게 책정되는지, 예비 부품 정책은 무엇입니까?
주사위를 누가 보관하는지, 재시도 가격은 어떻게 책정되는지, 예비 부품 정책은 무엇입니까?
두 가지 질문이 종종 간과됩니다. 먼저, 금형강 등급 및 열처리에 대해 문의하십시오. 고품질 공구강으로 제작되고 경화 및 코팅된 금형은 더 많은 스트로크를 위해 일관된 부품을 생산합니다. 둘째, 시험 실행이 어떻게 처리되는지 물어보십시오. 부품은 소프트 툴 검토에서는 좋아 보이지만 생산 다이에서는 여전히 치수가 변경될 수 있습니다. 트라이아웃 절차는 첫 번째 배치가 제 시간에 도착하는지 여부를 결정합니다. Suzhou Shuangqisi Mold Equipment가 금형, 스탬핑 부품 및 자동화 라인에서 수행하는 것처럼 다이를 제작하고 스탬핑을 실행하며 사내 자동화를 통합하는 회사는 더 적은 수의 핸드오버로 부품을 설계에서 생산으로 이동합니다.
유지 관리 및 규정 준수 조언
스탬핑 품질은 한 번 달성된 것이 아니라 유지됩니다. 스트로크가 누적됨에 따라 다이 마모, 정렬 드리프트 및 표면 마감 품질이 저하됩니다. 실제 일정에는 다이 가이드 청소 및 윤활, 펀치 및 다이 간격 확인, 정의된 간격으로 버 높이 모니터링, 품질이 공차를 벗어나기 전에 절삭날 재연마 등이 포함됩니다. 가동률이 높은 부품의 경우 예비 인서트 또는 중복 다이를 사용하면 마모가 나타날 때 가동 중지 시간을 방지할 수 있습니다.
규제 대상 고객은 다음과 같은 문서화된 증거도 기대합니다.
- ISO 9001 품질 관리를 기준으로 삼습니다.
- PPAP 제출 및 제어 계획을 포함한 자동차 부품에 대한 IATF 16949.
- 모든 코일을 해당 공장까지 추적하는 재료 인증서입니다.
- 유럽으로 배송되는 전자제품에 대한 RoHS 및 REACH 선언.
이것은 그 자체를 위한 서류 작업이 아닙니다. 스탬핑된 부품은 올바르게 보이지만 코팅 화학 또는 기본 재료가 사양을 충족하지 못할 수 있습니다. 추적 가능한 기록을 보유한 공급업체는 편차가 나타날 때 근본 원인 분석을 더 빠르게 수행하여 품질과 배송을 모두 보호합니다.
금속 스탬핑은 미리 계획하는 팀에 보상을 줍니다. 공차 범위를 현실적으로 정의하고, 볼륨과 재료에 맞는 다이 개념을 선택하고, 부품당 가격보다는 총 비용과 품질 증거를 바탕으로 공급업체를 평가하세요. 다이가 올바르고 프레스가 가능하며 재료를 추적할 수 있으면 스탬핑은 이륜차 휠 허브와 모터 하우징에서 노트북 프레임에 이르기까지 대량 생산 시 부품당 최저 비용을 제공합니다.
이전 게시물
알루미늄 프로그레시브 스탬핑: 공정, 합금, 설계 팁 및 비용 가이드
다음 게시물
금속 스탬핑 공정: 툴링, 다이 설계 및 자동화가 부품 비용에 미치는 영향
우리의 제품.
바로 여기에서 OEM 제조업체와 비즈니스를 시작하세요!

글로벌 고객에게 완전한 턴키 솔루션 제공
통해
혁신!
빠른 링크
연락처 정보.
-
 +86-139 1308 8972
-

-
 중국 쑤저우 우장경제개발구 예신로 118호
저작권 © 소주 Shuangqisi 금형 설비 유한 회사 모든 권리 보유. 맞춤형 스탬핑 다이 금속 스탬핑 다이 제조업체
